

 English
 中文简体
 русский
 عربى
Contenido
- 1 ¿Qué es el moldeo por inyección? Una respuesta directa
- 2 ¿Cómo funciona el moldeo por inyección? El ciclo de cuatro pasos
- 3 Arquitectura de máquinas y construcción de moldes
- 4 Tipos comunes de procesos de moldeo por inyección
- 5 Selección de materiales para moldeo por inyección: por qué son importantes las poliamidas
- 6 Reglas de diseño para piezas moldeadas por inyección
- 7 defectoos comunes del moldeo por inyección y soluciones prácticas
- 8 Ventajas y limitaciones del moldeo por inyección
- 9 Generadores de costos en el moldeo por inyección
- 10 Sostenibilidad y Eficiencia Material
- 11 Preguntas frecuentes
- 11.1 P1. ¿El moldeo por inyección se limita a los termoplásticos?
- 11.2 P2. ¿Cuánto tiempo dura un ciclo de moldeo por inyección?
- 11.3 P3. ¿Cuál es el volumen mínimo de producción para moldeo por inyección?
- 11.4 P4. ¿Por qué PA6 y PA66 son los nylons de moldeo por inyección más populares?
- 11.5 P5. ¿Cuál es la diferencia entre el moldeo por inyección y la impresión 3D?
- 12 Pensamientos finales
¿Qué es el moldeo por inyección? Una respuesta directa
El moldeo por inyección es un proceso de fabricación que convierte bolitas de plástico en piezas terminadas derritiendo el polímero, inyectándolo a alta presión en un molde de acero cerrado, enfriándolo hasta que se solidifique y expulsando la pieza terminada. El molde contiene la forma invertida del producto y toda la secuencia se ejecuta automáticamente en ciclos que normalmente duran entre 15 segundos y varios minutos.
El resultado práctico de este diseño es sencillo: el costo de cada pieza cae drásticamente a medida que aumenta el volumen de producción, porque el costoso molde se comparte entre cada pieza. Es por eso que el moldeo por inyección es la ruta predeterminada para los componentes plásticos producidos en masa, incluidas piezas de ingeniería automotriz, carcasas electrónicas, componentes de electrodomésticos, productos industriales y artículos deportivos.
¿Cómo funciona el moldeo por inyección? El ciclo de cuatro pasos
Cada ciclo de moldeo por inyección sigue los mismos cuatro pasos: sujeción, inyección, enfriamiento y expulsión. Una máquina de moldeo por inyección realiza estos pasos con dos sistemas principales: una unidad de inyección que funde y suministra la resina, y una unidad de sujeción que mantiene cerrado el molde.
Paso 1: Sujeción
La unidad de sujeción bloquea las dos mitades del molde entre sí. La fuerza de sujeción, expresada en toneladas, debe resistir la presión del plástico fundido que empuja contra las paredes de la cavidad. Una regla industrial ampliamente utilizada es de 2 a 4 toneladas de fuerza de sujeción por pulgada cuadrada de área de pieza proyectada. Si la fuerza es demasiado baja, el molde se abre ligeramente y se forman finas aletas de plástico, llamadas rebabas, alrededor de los bordes de la pieza.
Paso 2: inyección
Los gránulos de plástico caen desde una tolva a un barril calentado, donde un tornillo giratorio funde el polímero y hace avanzar la masa fundida. Luego, el tornillo actúa como un émbolo y fuerza la resina fundida a través de una boquilla, un bebedero, un canal y una compuerta hacia la cavidad del molde. Las presiones de inyección comúnmente alcanzan 30 a 150 megapascales, alrededor de 4000 a 20 000 psi , dependiendo de la facilidad con la que fluya la resina.
Paso 3: enfriamiento
El agua o el aceite que circula a través de los canales dentro del molde eliminan el calor y el polímero se solidifica en forma de cavidad. El enfriamiento suele consumir entre el 50 y el 70 por ciento del tiempo total del ciclo. Por lo tanto, el espesor uniforme de la pared es uno de los objetivos de diseño más importantes, porque el enfriamiento desigual es la causa principal de la deformación y la tensión residual.
Paso 4: Expulsión
Una vez que la pieza se ha enfriado lo suficiente como para mantener su forma, el molde se abre y los pasadores expulsores empujan la pieza fuera del núcleo. La pieza cae en un contenedor o es recogida por un robot y la máquina inicia inmediatamente el siguiente ciclo. Las piezas de pared delgada pueden funcionar en menos de 15 segundos por ciclo, mientras que las piezas grandes o gruesas pueden tardar varios minutos.
Arquitectura de máquinas y construcción de moldes
La unidad de inyección contiene la tolva, el tornillo alternativo, el cilindro, las bandas calentadoras y la boquilla. Funde y dosifica el polímero. La unidad de sujeción mantiene el molde cerrado y opera el sistema de expulsión mediante un mecanismo de palanca o un cilindro hidráulico; Las máquinas modernas totalmente eléctricas ofrecen una mejor eficiencia energética y una repetibilidad más consistente.
El molde es el componente más exigente del proceso. Normalmente se mecaniza a partir de acero para herramientas o acero inoxidable y contiene la cavidad, el núcleo, un sistema de rodadura, una compuerta, canales de refrigeración y pasadores expulsores. Para los ingenieros que no están familiarizados con la familia de resinas, comprender Fundamentos del material de nailon. Es un primer paso útil, porque la interacción entre el polímero y el acero para herramientas determina la calidad de la superficie, el tiempo del ciclo y la estabilidad dimensional.
Un molde de producción de acero para herramientas endurecido puede sobrevivir a más de un millón de ciclos cuando se mantiene adecuadamente, mientras que el acero para herramientas P20 más blando es común para moldes de prototipos que se espera que funcionen solo con unos pocos miles de piezas. Se prefieren los aceros inoxidables para herramientas al moldear resinas corrosivas o altamente abrasivas.
Tipos comunes de procesos de moldeo por inyección
El moldeo por inyección de termoplásticos convencional cubre la mayor parte de la producción industrial, pero varias variantes especializadas resuelven problemas específicos. Una revisión académica de 2023 en la revista Polymers identifica el moldeado asistido por agua, asistido por gas, microcelular y multicomponente entre las técnicas avanzadas más importantes.
- Insertar moldura coloca insertos metálicos en la cavidad antes de la inyección para que el plástico los encapsule; es el método estándar para insertos roscados y contactos eléctricos.
- Sobremoldeo inyecta un segundo material sobre un sustrato, generalmente para crear un agarre suave al tacto o una apariencia de dos colores en un solo componente.
- Moldeo asistido por gas inyecta nitrógeno presurizado en la masa fundida para ahuecar secciones gruesas, reduciendo el peso, el tiempo de ciclo y las marcas de hundimiento en manijas grandes y paneles de automóviles.
- Moldeo por inyección de reacción bombea dos reactivos líquidos al molde, donde se polimerizan; Se utiliza mucho para piezas grandes de poliuretano.
- Moldeo por microinyección produce piezas que pesan menos de un gramo para aplicaciones médicas y microelectrónicas, utilizando máquinas de tiro pequeño controladas con precisión.
Selección de materiales para moldeo por inyección: por qué son importantes las poliamidas
La resina determina la resistencia mecánica, la resistencia al calor, la resistencia química, el acabado superficial y el coste unitario de la pieza moldeada. Los termoplásticos básicos como el polipropileno, el polietileno, el ABS y el poliestireno son adecuados para los bienes de consumo, pero las aplicaciones de ingeniería suelen pasar a las poliamidas.
La poliamida, también conocida como nailon, ofrece una combinación de resistencia, rigidez, tenacidad, resistencia al desgaste y resistencia química que pocos termoplásticos igualan. Las tres familias más importantes para el moldeo por inyección son PA6, PA66 y APP. PA6 se funde entre 220 y 250 grados C y ofrece una excelente resistencia al impacto, lo que lo hace ideal para engranajes, bridas para cables, conectores automotrices y carcasas mecánicas. El PA66 se funde entre 260 y 290 grados C y ofrece mayor rigidez y temperatura de deflexión del calor, por lo que aparece en componentes del compartimento del motor, cojinetes y herramientas eléctricas. El PPA, una poliamida parcialmente aromática, funciona a temperaturas de servicio continuo superiores al nailon estándar con baja absorción de humedad, por lo que se utiliza en electrónica y piezas exigentes debajo del capó.
Al elegir una resina para moldeo por inyección, la primera pregunta no es el precio sino el entorno operativo. Un engranaje de nailon que funciona en aceite caliente requiere chips PA66 mejorados , mientras que un conector electrónico dentro de una herramienta eléctrica compacta puede necesitar chips PPA de alta temperatura para sobrevivir a la soldadura y al calor de alta densidad.
 Proveedores de chips de plástico de poliftalamida PPA mejorados, empresa Ningbo Frontechnic New Material Technology Co., Ltd es una empresa y proveedor de chips de plástico de poliftalamida PPA mejorados de China, profesión... Ver producto →
 Proveedores de chips PA66 GF, empresa de chips PA66 de grado mejorado Ningbo Frontechnic New Material Technology Co., Ltd es un proveedor de chips PA66 GF de China y una empresa de chips PA66 de grado mejorado, profesional... Ver producto →
| Propiedad | PA6 | PA66 | PPA |
|---|---|---|---|
| rango de fusión | 220 a 250 grados C | 260 a 290 grados C | 290 a 320 grados C |
| Temperatura de deflexión del calor | 65 a 90 grados C (sin llenar) | 80 a 105 grados C (sin llenar) | 115 a 130 grados C |
| Absorción de humedad | Alto | Moderado a alto | Bajo |
| Piezas típicas | Engranajes, bridas para cables, conectores. | Piezas de motor, rodamientos, herramientas eléctricas. | Electrónica, componentes debajo del capó. |
| Costo relativo de la resina | Bajoest | moderado | Altoest |
Para componentes estructurales donde la rigidez y la estabilidad dimensional son más importantes, chips PA6 reforzados con vidrio son el punto de entrada más económico al moldeo por inyección de ingeniería. Un proveedor que controla tanto la resina base como el paso de composición brinda a los moldeadores un flujo de fusión constante y repetibilidad de lote a lote, lo que reduce directamente las tasas de defectos. Los compradores que planean tiradas de producción largas también deben verificar la Estado actual del suministro de chips de nailon 6. antes de comprometerse con una calificación.
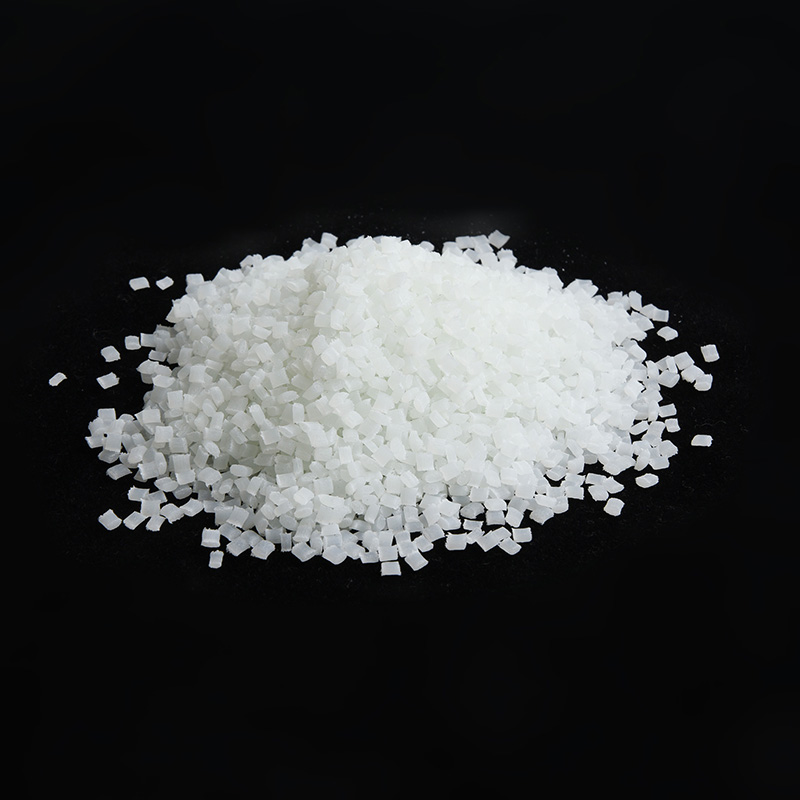 Proveedores de materiales PA6 GF personalizados, empresa de chips PA6 mejorados Ningbo Frontechnic New Material Technology Co., Ltd es un proveedor de materiales PA6 GF de China y una empresa de chips PA6 mejorados, cliente profesional... Ver producto →
Reglas de diseño para piezas moldeadas por inyección
La geometría de la pieza decide el costo del molde, el tiempo del ciclo y la calidad. Las cuatro reglas siguientes previenen la mayoría de las fallas relacionadas con el diseño y siguen las pautas utilizadas por los programas de moldeo en universidades y talleres de herramientas profesionales.
Espesor de pared uniforme
Mantenga el espesor de la pared lo más constante posible. Los valores típicos son de 2,0 a 3,0 mm para piezas de nailon y de 1,0 a 1,5 mm para componentes de pared delgada. Los cambios bruscos de espesor producen una contracción diferencial, lo que provoca marcas de hundimiento y deformación. Cuando se necesite rigidez, agregue nervaduras en lugar de engrosar la pared.
Ángulo de tiro
Los ángulos en las paredes verticales ayudan a que las piezas se desmolden. La inclinación recomendada es de 1 a 2 grados por lado en acero pulido y al menos 3 grados en superficies texturizadas. La guía básica sobre moldeo por inyección de UNSW Making enfatiza que los ángulos de inclinación poco profundos aumentan la resistencia y pueden rayar la pieza durante la expulsión.
Costillas, resaltes y radios
El espesor de las nervaduras debe ser del 50 al 60 por ciento del espesor de la pared adyacente, lo que evita marcas de hundimiento en la superficie visible. Las protuberancias que rodean los orificios para tornillos necesitan una pared mínima de aproximadamente 0,5 a 1 veces el diámetro del tornillo, y las esquinas internas requieren un radio de al menos 0,5 veces el espesor de la pared. Un radio de 1,0 mm en una esquina puede reducir la concentración de tensiones en más de un factor de dos en comparación con una esquina afilada.
defectoos comunes del moldeo por inyección y soluciones prácticas
Los defectos aparecen de forma predecible cuando los parámetros o la geometría se desvían de la ventana ideal. La siguiente tabla enumera los cinco defectos más frecuentes y los ajustes que normalmente los solucionan.
| Defect | Apariencia | Causa primaria | Solución estándar |
|---|---|---|---|
| Deformación | Parte torcida o distorsionada | Enfriamiento desigual y contracción diferencial | Paredes uniformes; refrigeración optimizada; temperatura de fusión más baja |
| Marcas de hundimiento | Depresiones en la superficie | Las secciones gruesas se encogen más que las paredes circundantes. | Utilice costillas; ahuecar áreas gruesas; aumentar la presión de retención |
| Tiro corto | Llenado incompleto | Bajo injection pressure, cold mold or blocked gate | Aumentar la presión y la temperatura del molde; mejorar la ventilación |
| destello | Aletas finas de plástico en los bordes. | Fuerza de sujeción demasiado baja o superficies del molde desgastadas | Aumentar el tonelaje de sujeción; reparar el molde; presión más baja |
| Líneas de punto | Líneas de soldadura visibles | Los frentes de fusión se encuentran a temperatura reducida. | Elevar la temperatura de fusión; acelerar la inyección; mueve la puerta |
Ventajas y limitaciones del moldeo por inyección
La principal ventaja del moldeo por inyección es la economía unitaria en volumen. Una vez que se paga el molde, la mano de obra por pieza es baja, los desechos son mínimos y el proceso puede mantener tolerancias de más o menos 0,1 mm en muchas dimensiones mientras produce superficies lisas y geometría idéntica en millones de piezas. Los moldes de múltiples cavidades multiplican la producción al procesar varias piezas idénticas en cada ciclo.
La principal limitación es la inversión inicial. Una herramienta de producción puede costar desde varios miles de dólares para un molde simple de una sola cavidad hasta más de cien mil dólares para un sistema complejo de múltiples cavidades, y las entregas del primer artículo suelen tardar entre 4 y 12 semanas después de la aprobación final del diseño. Debido a que la herramienta de acero es cara, el moldeo por inyección rara vez resulta económico para unos pocos cientos de piezas; Los moldes prototipo de aluminio o la impresión 3D son las alternativas habituales a bajo volumen. Como regla general, un molde de inyección se convierte en la opción racional cuando el volumen total supera aproximadamente entre 5.000 y 10.000 piezas.
Generadores de costos en el moldeo por inyección
El precio de una pieza moldeada por inyección es la suma de herramientas, resina, tiempo de máquina y operaciones secundarias. Cada conductor se comporta de manera diferente:
- Herramientas — los prototipos de moldes simples cuestan entre 3.000 y 10.000 dólares; Los moldes de producción suelen oscilar entre $ 30 000 y $ 100 000 o más, según el número de cavidades, el grado del acero y la complejidad.
- resina — los productos básicos como el polipropileno cuestan aproximadamente entre 1 y 2 dólares por kg; las resinas de ingeniería como PA6 y PA66 suelen oscilar entre 2 y 4 dólares por kg; Los grados de PPA reforzados con vidrio y especiales tienen una prima adicional.
- tiempo de la máquina – comúnmente se factura entre $30 y $150 por hora según el tonelaje y la región, y el tiempo del ciclo es el multiplicador. Reducir el tiempo de enfriamiento es la palanca de costos más efectiva disponible para el diseñador.
- Postprocesamiento — recortar, pintar, soldar o pulir añade mano de obra y gastos de manipulación, por lo que se prefieren los diseños en forma de red que evitan operaciones secundarias.
Sostenibilidad y Eficiencia Material
El moldeo por inyección moderno utiliza más recursos de lo que parece. Los bebederos, canales y piezas fuera de especificaciones se vuelven a rectificar y se reintroducen en el proceso, por lo que muchos trabajos de producción logran un desperdicio de material casi nulo. Los tiempos de enfriamiento más cortos, las máquinas servoaccionadas y los sistemas de canales optimizados reducen aún más el uso de energía por pieza.
Para los procesadores de nailon, la decisión de sostenibilidad más práctica suele ser reemplazar una porción de resina virgen con gránulos de poliamida reciclados. La compensación se trata en detalle en este Revisión de los gránulos de poliamida reciclados y la economía circular. , que examina si los grados reciclados pueden preservar el rendimiento mecánico y al mismo tiempo reducir el impacto ambiental. En muchas partes no visibles o moderadamente cargadas, pueden hacerlo.
Preguntas frecuentes
P1. ¿El moldeo por inyección se limita a los termoplásticos?
No. Los termoplásticos dominan en volumen, pero el proceso también maneja termoestables, elastómeros y, mediante moldeo por inyección de metal, polvos de aleaciones.
P2. ¿Cuánto tiempo dura un ciclo de moldeo por inyección?
Las piezas pequeñas de paredes delgadas realizan un ciclo de 10 a 15 segundos; las piezas de ingeniería medianas suelen funcionar entre 30 y 60 segundos; Las piezas grandes o gruesas pueden tardar varios minutos. El enfriamiento es la porción más grande de cada ciclo.
P3. ¿Cuál es el volumen mínimo de producción para moldeo por inyección?
No hay un número fijo. Los moldes prototipo de aluminio hacen que unos pocos cientos de piezas sean prácticas, mientras que los moldes de acero se justifican una vez que el volumen total supera aproximadamente las 5.000 a 10.000 piezas, dependiendo del tamaño y la geometría de la pieza.
P4. ¿Por qué PA6 y PA66 son los nylons de moldeo por inyección más populares?
Combinan alta resistencia, tenacidad, resistencia al desgaste y precio moderado, y se procesan bien en maquinaria convencional. La principal limitación es la absorción de humedad, que cambia de dimensiones después del moldeo; Las piezas con tolerancias estrictas deben acondicionarse con humedad controlada antes de su uso.
P5. ¿Cuál es la diferencia entre el moldeo por inyección y la impresión 3D?
El moldeo por inyección requiere un molde, pero produce piezas idénticas en segundos con un costo unitario muy bajo a escala. La impresión 3D no requiere herramientas y es adecuada para la creación de prototipos y series pequeñas, pero el costo por pieza sigue siendo alto y la gama de materiales es más estrecha.
Pensamientos finales
El moldeo por inyección sigue siendo la columna vertebral de la producción de componentes plásticos porque convierte una fuerte inversión inicial en herramientas en un costo por pieza extremadamente bajo en grandes volúmenes. El ciclo de cuatro pasos, sujeción, inyección, enfriamiento y expulsión, es sencillo de explicar pero exigente de optimizar; el material, el molde y la geometría de la pieza deben trabajar juntos si se quieren evitar defectos.
Para piezas de ingeniería, las poliamidas como PA6, PA66 y PPA demuestran repetidamente ser las familias más confiables, especialmente en formulaciones reforzadas con vidrio y termoestabilizadas. Ya sea que esté diseñando un nuevo producto o solucionando problemas de un molde rebelde, prestar atención a la selección de materiales, el espesor de la pared, los ángulos de salida y el diseño de enfriamiento eliminará la mayoría de los problemas antes de que aparezcan.

 Móvil:+86-15867822829
 Teléfono: +86-0574-62538663
 Fax: +86-0574-62530664
 Correo electrónico:

 Síganos
 INICIO

