

 English
 中文简体
 русский
 عربى
Contenido
- 1 ¿Qué es el material mascota? Una respuesta directa primero
- 2 Composición química y estructura molecular del PET.
- 3 Propiedades físicas y mecánicas clave del material PET
- 4 ¿Para qué se utiliza el material PET? Aplicaciones principales
- 5 ¿Cómo se produce el material PET?
- 6 PET versus poliamida (nylon): ¿cómo se comparan?
- 7 Reciclaje y Sostenibilidad del Material PET
- 8 Cómo elegir entre materiales PET y poliamida
- 9 Preguntas frecuentes sobre el material PET
- 9.1 ¿Qué significa PET?
- 9.2 ¿El material PET es lo mismo que el poliéster?
- 9.3 ¿El material PET es reciclable?
- 9.4 ¿El material PET es seguro para el contacto con alimentos y bebidas?
- 9.5 ¿Cuál es la temperatura máxima de servicio continuo del PET?
- 9.6 ¿Cuál es la diferencia entre PET, PBT y PPA?
- 9.7 ¿Cuánto cuesta el material PET?
- 9.8 ¿Cuánto tiempo lleva el material PET en uso comercial?
- 9.9 ¿Se puede utilizar el PET en fabricación aditiva o impresión 3D?
¿Qué es el material mascota? Una respuesta directa primero
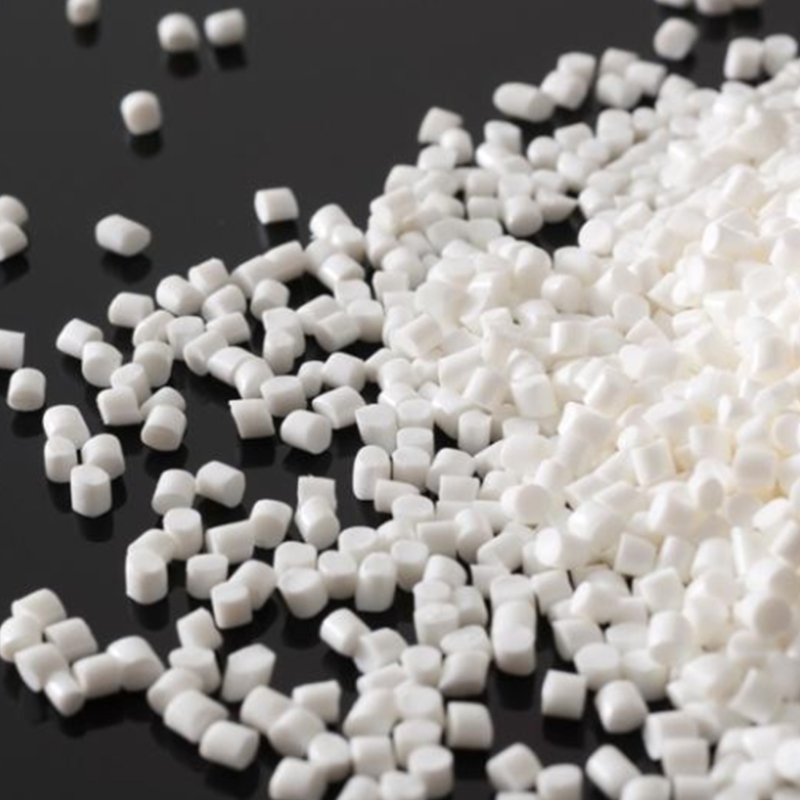
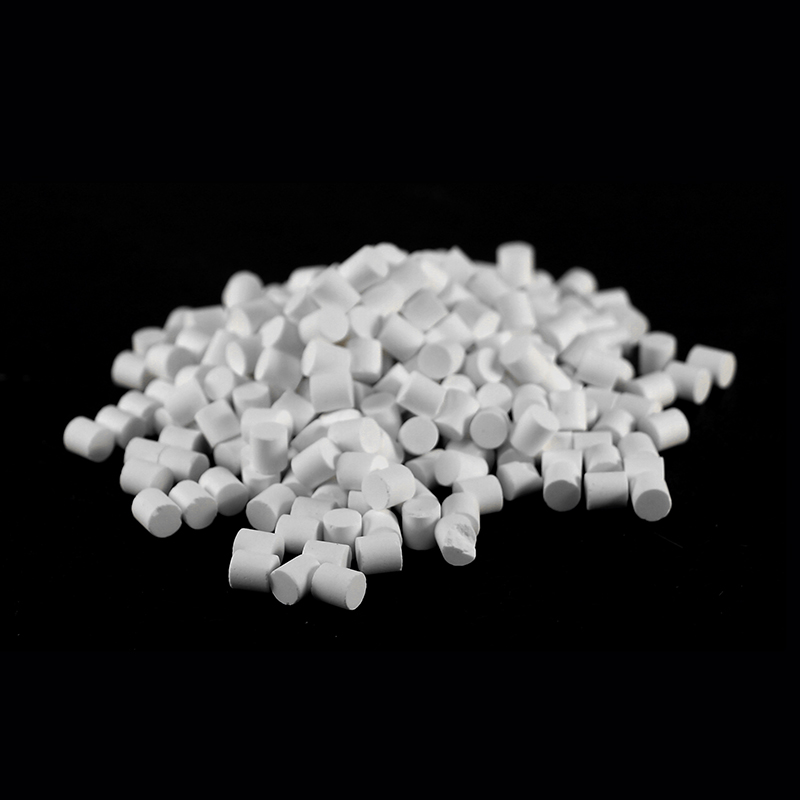
El material PET es tereftalato de polietileno. , el polímero termoplástico más utilizado de la familia del poliéster. Es un plástico transparente, resistente y liviano que aparece en casi todos los aspectos de nuestra vida diaria: fibras de ropa, botellas de bebidas, envases de alimentos e incluso componentes de ingeniería.
Químicamente, el PET se forma mediante la polimerización de ácido tereftálico purificado (PTA) y etilenglicol. La cadena de polímero resultante le da al material un excelente equilibrio entre resistencia, transparencia, resistencia química y estabilidad dimensional. Debido a esta combinación, el PET se ha convertido en un materiales universales para aplicaciones que van desde envases de un solo uso hasta piezas de ingeniería de precisión.
Cuando preguntas "¿qué es el material PET?" la respuesta práctica se reduce a esto: es el plástico que probablemente tocas todos los días, ya sea en una botella de agua, una camiseta de poliéster o la película de un recipiente de comida. También es uno de los plásticos más reciclados del planeta, reconocido mundialmente por el código de reciclaje. #1 .
Composición química y estructura molecular del PET.
El PET pertenece a la familia del poliéster. Su estructura molecular consta de unidades repetidas de tereftalato de etileno, que se crean cuando el etilenglicol reacciona con el ácido tereftálico. La reacción elimina el agua y la cadena polimérica continúa creciendo durante una fase de policondensación. La fórmula química generalmente se escribe como (C10H8O4)n , donde "n" representa el grado de polimerización.
El grado de polimerización influye directamente en la viscosidad intrínseca (IV) de la resina. Este parámetro es la especificación más importante en la fabricación de PET, porque determina cómo se procesará el material:
- PET de calidad textil : normalmente tiene una IV de 0,55 a 0,70 dL/g, utilizada para fibras y filamentos.
- PET apto para botellas : normalmente tiene una IV de 0,72 a 0,85 dL/g y se utiliza para botellas de bebidas carbonatadas y envases de alimentos.
- PET de calidad cinematográfica : normalmente en el rango de 0,65-0,80 dL/g, utilizado en películas de embalaje y películas industriales.
El PET existe en dos estados morfológicos principales: amorfo y semicristalino. El PET amorfo es transparente y se utiliza principalmente para botellas y envases. El PET semicristalino es más rígido, tiene mayor resistencia al calor y se usa comúnmente en aplicaciones de ingeniería. La transformación entre estos dos estados está controlada por la velocidad de enfriamiento durante el procesamiento y por la adición de agentes nucleantes.
La estructura semicristalina es lo que confiere al PET su notable resistencia mecánica. Según datos de la PET Resin Association (PETRA), el comportamiento de cristalización del PET está fuertemente influenciado por la presencia de comonómeros. Cuando se utiliza ácido isoftálico como comonómero, altera la red cristalina perfecta y reduce el punto de fusión, lo que hace que el material sea más fácil de procesar en determinadas aplicaciones.
Propiedades físicas y mecánicas clave del material PET
Antes de seleccionar PET para una aplicación específica, es esencial comprender su alcance de rendimiento. La siguiente tabla resume las propiedades más importantes en las que confían los ingenieros y diseñadores al comparar materiales.
| Propiedad | Valor típico | Notas |
|---|---|---|
| Densidad (amorfa) | 1,37-1,38 g/cm³ | Más bajo que el vidrio, más ligero que el agua. |
| Densidad (semicristalina) | 1,44-1,46 g/cm³ | Aumenta con la cristalinidad |
| temperatura de fusión | 250-260°C | Sólo grados semicristalinos |
| Temperatura de transición vítrea | 67-81°C | Determina el límite superior de servicio para grados amorfos |
| Resistencia a la tracción | 50-100MPa | Los rellenos de orientación y refuerzo aumentan los valores. |
| módulo de Young | 2,0-4,0 GPa | Rígido y dimensionalmente estable |
| Absorción de agua (24 h) | 0,1-0,2% | Uno de los más bajos entre los termoplásticos de ingeniería. |
| Transmisión de luz | Hasta 90% | Para PET amorfo apto para botellas |
Una de las características más destacadas del PET es su muy baja absorción de humedad . Mientras que muchos polímeros de ingeniería absorben cantidades mensurables de agua, el PET aumenta de peso sólo entre un 0,1 y un 0,2 % después de 24 horas. Para la industria del embalaje, esto significa que los productos están bien protegidos. Para los usuarios de PET en ingeniería, esto también significa que la estabilidad dimensional en ambientes húmedos es generalmente mejor que la de los materiales de nailon.
Otra propiedad crítica es la del PET. rendimiento de la barrera . Según la Asociación Estadounidense de Bebidas, el PET es un excelente material de barrera para el dióxido de carbono, el oxígeno y la humedad en los envases de bebidas, por lo que se utiliza en bebidas carbonatadas embotelladas en todo el mundo. Por el contrario, otros plásticos como el polipropileno muestran propiedades de barrera mucho más débiles frente al CO₂.
¿Para qué se utiliza el material PET? Aplicaciones principales
El PET tiene un rango de aplicación inusualmente amplio. El material no se limita a una sola industria. Según la página de referencia de Wikipedia sobre tereftalato de polietileno, el PET se utiliza en textiles, envases rígidos, envases flexibles, módulos fotovoltaicos y resinas termoplásticas. Permítanme desglosar los usos más importantes.
Textiles y Fibras de Poliéster
El mayor uso del PET a nivel mundial es la producción de fibras de poliéster. Aproximadamente El 60% de todo el PET producido en el mundo se convierte en fibras para prendas de vestir, tapicería, alfombras y tejidos industriales. La fibra de poliéster se valora por la forma en que resiste las arrugas, se estira y retiene el tinte de manera confiable. La fibra se puede hilar como un filamento continuo o cortar en fibras cortadas para hilar con fibras naturales. Las botellas de PET recicladas a veces se reprocesan para convertirlas en fibras cortadas para su uso en telas no tejidas y prendas de vestir, creando un claro ciclo de segunda vida.
Envasado de alimentos y bebidas
El PET es el material dominante para las botellas rígidas utilizadas en la industria de bebidas. Lo utilizan marcas que envasan agua, refrescos carbonatados, jugos y aceites comestibles. El PET apto para botellas se prefiere por su combinación de claridad, resistencia y alta retención de carbonatación. De hecho, la mayoría de las botellas de plástico para bebidas que se venden hoy en día en todo el mundo están hechas de PET. La capacidad del material para orientarse durante el moldeo por soplado mejora significativamente su resistencia mecánica y su rendimiento de barrera.
Envases de alimentos rígidos y flexibles
Las bandejas y bivalvas de PET termoformado son habituales en el sector minorista de alimentación. Estos recipientes se valoran porque son transparentes, resistentes y pueden soportar, dentro de ciertos límites, las temperaturas encontradas durante el recalentamiento en microondas. Las películas flexibles hechas de PET se utilizan para envasar snacks, bolsas de alimentos congelados y envoltorios industriales. Estas películas pueden orientarse biaxialmente para maximizar la resistencia sin dejar de ser extremadamente delgadas.
Aplicaciones industriales y de ingeniería
El PET semicristalino se utiliza en componentes de ingeniería. El PET reforzado con fibra de vidrio ofrece alta rigidez y resistencia a la fluencia, lo que lo hace adecuado para carcasas, soportes y componentes estructurales. El PET no reforzado ha encontrado uso en rodamientos y pastillas de desgaste donde se requiere baja fricción. Su naturalmente baja absorción de humedad le da al PET una ventaja de posicionamiento en entornos industriales donde la estabilidad dimensional es importante.
Otras aplicaciones en crecimiento
El PET también está encontrando aplicaciones más nuevas en láminas posteriores de módulos fotovoltaicos, embalajes de dispositivos médicos y componentes de bajos de automóviles. En cada uno de estos usos, el material se selecciona por su combinación de aislamiento eléctrico, resistencia química y durabilidad mecánica. La constante expansión de las aplicaciones de PET es un resultado directo de su conjunto de propiedades y perfil de costos.
¿Cómo se produce el material PET?
Comprender el proceso de producción de PET ayuda a los compradores a apreciar las variables de calidad que distinguen los diferentes grados.
Etapa 1: Esterificación
El ácido tereftálico purificado (PTA) reacciona con etilenglicol en un recipiente a presión a aproximadamente 240-260°C . La reacción produce tereftalato de bis (2-hidroxietilo) (BHET), el monómero intermedio, y agua como subproducto. Este paso generalmente se lleva a cabo bajo una ligera presión para mantener los reactivos en la fase líquida.
Etapa 2: Policondensación
El monómero BHET ingresa a un reactor de policondensación de fusión de alto vacío. En condiciones de vacío y temperaturas de 270-285°C , la cadena polimérica se propaga y el etilenglicol se elimina de la masa fundida. La reacción se acelera mediante catalizadores. El trióxido de antimonio sigue siendo común, pero los sistemas catalíticos basados en titanio, magnesio y sin antimonio están ganando terreno en respuesta a la demanda del mercado de menores residuos metálicos.
Etapa 3: peletización y control intravenoso
Una vez que la masa fundida alcanza la viscosidad intrínseca objetivo, se extruye a través de una matriz, se enfría en un baño de agua y se corta en astillas o gránulos. El fabricante mide cuidadosamente el IV en esta etapa porque controla el procesamiento posterior. Esta es la razón por la que los fabricantes de PET suelen anunciar la resina por grado IV: una resina vendida para la producción de botellas tendrá un IV más alto que una resina vendida para la extrusión de películas. En comparación, la industria china de chips de nailon-6 también se basa en la misma lógica de control: la clave es estabilizar el peso molecular para un procesamiento posterior consistente.
Procesamiento posterior
Luego, los gránulos se funden en el convertidor y se les da forma de botellas, películas o fibras. En la fabricación de botellas, los gránulos se secan para evitar la hidrólisis y luego se moldean por inyección para fabricar preformas. Las preformas se recalientan para moldearlas por estiramiento y soplado hasta darles la forma final de la botella. Este proceso de dos pasos es esencial para la orientación biaxial que confiere a las botellas de PET su alta resistencia.
PET versus poliamida (nylon): ¿cómo se comparan?
Para los ingenieros, la pregunta rara vez es "¿qué es el material PET?" En aislamiento. La verdadera pregunta es: ¿el PET supera a la alternativa? La familia competidora más común es el grupo de las poliamidas, que incluye PA6 y PA66. Tanto el PET como las poliamidas son termoplásticos de ingeniería, pero sus prestaciones difieren en aspectos importantes.
 Chips PA6 reforzados para aplicaciones de alta carga Explore chips PA6 reforzados diseñados para mejorar la resistencia, rigidez y resistencia al calor. Adecuado para piezas de automoción y componentes industriales en entornos exigentes. Ver producto →
Resistencia al calor y comportamiento térmico
El PET semicristalino se funde a 250-260°C. El PA66 se funde a 260-268°C, que es ligeramente más alto. PA6 se funde a aproximadamente 220-230°C. Sin embargo, lo que realmente importa para las aplicaciones es la temperatura de servicio continuo. Para el PET no reforzado, la temperatura de servicio continuo es de alrededor de 70-100°C, dependiendo de la forma amorfa o semicristalina. El PET reforzado con fibra de vidrio puede alcanzar hasta 140°C. Los grados de poliamida con estabilizadores térmicos pueden soportar temperaturas más altas, por lo que el PA66 es una opción frecuente para las piezas automotrices debajo del capó. Cuando su aplicación se encuentra en un ambiente constantemente caluroso, estas diferencias se vuelven decisivas.
Absorción de humedad: el mayor diferenciador
La brecha práctica más importante entre el PET y el nailon es la absorción de agua. El PET absorbe sólo entre un 0,1 y un 0,2 % de agua en 24 horas. PA66 absorbe alrededor del 1,2% con una humedad relativa del 50% y hasta un 2,5% en saturación. La PA6 absorbe aún más, alrededor del 1,8% con una humedad relativa del 50% y casi el 3% en saturación. Esta absorción de humedad en el nailon provoca cambios dimensionales y puede alterar las propiedades mecánicas con el tiempo. Para componentes de precisión que funcionan en ambientes húmedos, el PET suele ser la opción más segura. Para piezas que necesitan sobrevivir a flexiones repetidas en un ambiente seco, la poliamida suele funcionar mejor.
Resistencia al impacto y fatiga por flexión
Los materiales de nailon son conocidos por su resistencia superior al impacto y a la fatiga por flexión. Esta es la razón por la que los clips, bisagras, sujetadores y componentes de ajuste rápido se fabrican comúnmente con PA66 o PA6 en lugar de PET. El PET puede resultar quebradizo en su estado amorfo, especialmente a bajas temperaturas o muescas. Cuando necesita un material que pueda soportar millones de ciclos de flexión sin agrietarse, la poliamida es la respuesta establecida.
Resistencia química y UV
El PET ofrece una mejor resistencia al ácido y es menos susceptible a la degradación por rayos UV que muchas poliamidas. Los nailon son generalmente más sensibles a los ácidos fuertes y a la exposición a los rayos UV. En aplicaciones al aire libre sin estabilizadores UV, el PET mantiene su apariencia e integridad mecánica por más tiempo que el PA66. Esto convierte al PET en un excelente candidato para embalajes externos y componentes de artículos deportivos para exteriores.
| Propiedad | PET | PA66 | PA6 |
|---|---|---|---|
| Punto de fusión (°C) | 250-260 | 260-268 | 220-230 |
| Absorción de agua (%) | 0,1-0,2 | 1.2-2.5 | 1,8-3,0 |
| Resistencia a la tracción (MPa) | 50-100 | 60-85 | 45-80 |
| Resistencia a la fatiga por flexión | moderado | Excelente | Excelente |
| Resistencia a los ácidos | bueno | Limitado | Limitado |
| Estabilidad UV | bueno | Feria | Feria |
Si su aplicación requiere la máxima resistencia a la humedad, o si la geometría de la pieza es sensible a los cambios dimensionales, el PET tiene una gran ventaja. Pero si necesita dureza, flexión repetida o resistencia a temperaturas elevadas, la poliamida suele ser el mejor camino. Precisamente por eso la decisión de selección del material no puede reducirse a una sola propiedad. Puede leer una guía completa dedicada al material de nailon. para comprender mejor estas propiedades.
 Chips PA66 mejorados para resistencia a altas temperaturas Considere chips PA66 reforzados para aplicaciones que requieren un rendimiento mecánico y estabilidad térmica superiores, particularmente en los sectores automotriz y eléctrico. Ver producto →
Reciclaje y Sostenibilidad del Material PET
El PET es ampliamente descrito como uno de los plásticos más reciclables. Esta afirmación está respaldada por el hecho de que el PET tiene un flujo de reciclaje exclusivo en la mayoría de los países desarrollados. En Estados Unidos, las botellas de PET se recogen en la acera según el código de resina n.º 1. En muchos países europeos, los sistemas de devolución de depósitos elevan las tasas de recogida de botellas de PET muy por encima del 50% y, en algunos casos, por encima del 90%.
 Gránulos de poliamida reciclados de un fabricante confiable Descubra los gránulos de poliamida reciclados que respaldan los objetivos de sostenibilidad. Producidos por un proveedor experimentado, estos materiales sirven a diversas industrias, desde la automoción hasta la electrónica. Ver producto →
Proceso de reciclaje mecánico
El reciclaje mecánico es la ruta más establecida. Implica recolectar botellas de PET, clasificarlas por tipo de resina, quitar etiquetas y tapas, lavarlas, triturarlas y luego extruirlas por fusión en gránulos de PET reciclado, comúnmente conocido como rPET. El rPET se utiliza actualmente en botellas nuevas, fibras cortadas de poliéster utilizadas para prendas de vestir y alfombras, y en aplicaciones no tejidas.
Sin embargo, cada ciclo de reciclaje mecánico provoca la escisión de la cadena, lo que reduce la IV y acorta las cadenas de polímero. Esto significa que el material reciclado no se puede utilizar para aplicaciones de alto rendimiento sin mezclarlo con resina virgen o pasar por una polimerización en estado sólido para reconstruir el peso molecular. Esta es una limitación significativa en el circuito de la economía circular.
Reciclaje de productos químicos: cerrando el círculo
El reciclaje químico descompone el PET en sus monómeros originales, ácido tereftálico y etilenglicol, mediante hidrólisis, metanólisis o glucólisis. Luego, los monómeros se pueden repolimerizar para crear PET con propiedades idénticas al material virgen. Este proceso se considera la forma de lograr un verdadero reciclaje infinito, y recientemente se han puesto en funcionamiento varias plantas comerciales en Asia y Europa.
El concepto de economía circular también se está expandiendo a los materiales de nailon. Cada vez hay más disponibilidad de gránulos de poliamida reciclados fabricados a partir de residuos de producción y plásticos técnicos usados. El papel de las partículas de poliamida recicladas en la economía circular es un tema importante de sostenibilidad que refleja el progreso que se está logrando con el PET.
Tasas de reciclaje actuales y realidad del mercado
La tasa mundial de reciclaje de botellas de PET se estima en 20-30% , según varios informes de la industria. Si bien esto es más alto que el de la mayoría de los otros plásticos, aún representa una pérdida significativa de material. La Unión Europea ha implementado estrictos mandatos de contenido reciclado para las botellas de PET, exigiendo un contenido de rPET del 25 % para 2025 y del 30 % para 2030. En EE. UU., varios estados han propuesto leyes de contenido mínimo de reciclado. Estas tendencias regulatorias están empujando a las marcas a asegurar el suministro de rPET.
Actualmente, la demanda de contenido reciclado está superando la oferta. El precio del rPET suele ser más alto que el del PET virgen, lo que supone una sorprendente inversión del mercado que refleja el desafío de la recogida y clasificación. Para las empresas que dependen del PET, esto significa que el uso de contenido reciclado puede tener un impacto directo en los costos.
Cómo elegir entre materiales PET y poliamida
La selección de materiales rara vez es una simple cuestión de buscar una hoja de datos. El proceso práctico implica equilibrar el rendimiento, el costo, la viabilidad de fabricación y la confiabilidad de la cadena de suministro. A continuación se presenta un marco paso a paso que los ingenieros y los equipos de adquisiciones pueden utilizar.
Paso 1: definir los requisitos críticos de rendimiento
Anote los valores requeridos de resistencia a la tracción, rigidez, resistencia al impacto, clasificación de temperatura, sensibilidad a la humedad, exposición química y tolerancia. Sea explícito. Un vago "tiene que ser fuerte" no es útil. Utilice valores que pueda medir y verificar.
Paso 2: evaluar el entorno operativo
¿La pieza funciona en un ambiente húmedo o expuesto al agua? De ser así, la muy baja absorción de humedad del PET se convierte en una ventaja inmediata. Si la pieza entra en contacto repetido con la luz ultravioleta, el PET también tiende a superar a las poliamidas. Si el ambiente es seco y implica abuso mecánico, la poliamida puede ser el material más tolerante.
Paso 3: considere el proceso de fabricación
El PET requiere un secado cuidadoso antes de su procesamiento. Si no se controlan los niveles de humedad, la hidrólisis puede reducir drásticamente el peso molecular y las propiedades. El IV de la resina debe coincidir con el proceso de conversión. Para el moldeo por soplado, necesita PET de alta calidad para botellas IV. Para la película, necesita un grado IV inferior. Para el moldeo por inyección se utiliza PET semicristalino y es posible realizar ciclos rápidos con el diseño de molde adecuado. Para las poliamidas, también es necesario secar, pero en algunos casos la ventana es un poco más tolerante.
Paso 4: Analizar el costo total, no solo el precio de la resina
El precio de la resina es sólo una parte de la ecuación. Considere las herramientas, el tiempo del ciclo, la tasa de desechos y el costo de los rechazos dimensionales. Un material que se procesa de manera consistente y produce menos defectos puede ser más barato en general incluso si el precio de la resina es ligeramente más alto. El precio de mercado actual del PET es de alrededor de 0,85 a 1,10 dólares por kilogramo, mientras que el PA6 y el PA66 suelen ser más caros, en el rango de 1,20 a 2,00 dólares por kilogramo, dependiendo de la oferta mundial.
Paso 5: Contratar a un proveedor de materiales calificado
Aquí es donde resulta valioso trabajar con un proveedor que tiene experiencia directa con plásticos de ingeniería modificados. Un proveedor como Ningbo Frontechnic, que gestiona su propia línea de modificación de poliamida y ofrece calidades estándar mejoradas, retardantes de llama y endurecidas, puede ayudarle a empezar a partir de una formulación probada en lugar de empezar desde cero. El objetivo es evitar costos innecesarios de compuestos personalizados y al mismo tiempo satisfacer los requisitos de rendimiento de la aplicación. Cuando los grados estándar no pueden cubrir sus necesidades, un proveedor con capacidad de especificaciones especiales personalizadas puede ayudarle a obtener exactamente lo que necesita.
Para una aplicación de ingeniería, la pregunta no es simplemente "¿qué es el material PET?" sino "¿qué material se adapta mejor a esta aplicación?" Si no está seguro de si el PET o el PA6/PA66 es la solución adecuada, contactar con antelación a un especialista en materiales puede ahorrarle semanas de prueba y error.
Preguntas frecuentes sobre el material PET
¿Qué significa PET?
PET significa tereftalato de polietileno. A veces también se abrevia como PETE, que es el acrónimo más antiguo utilizado en la industria del plástico. Estos términos se refieren al mismo material, el polímero termoplástico más común de la familia del poliéster.
¿El material PET es lo mismo que el poliéster?
No, pero los dos están estrechamente relacionados. El PET es el polímero y el poliéster es la familia más amplia de polímeros a la que pertenece el PET. Las fibras de poliéster que se ven en la ropa son esencialmente fibras de PET. Cuando alguien dice "tejido de poliéster", está utilizando un término que describe la aplicación de material PET en forma textil.
¿El material PET es reciclable?
Sí. El PET se identifica con el código de resina #1 y es uno de los plásticos más reciclados. Puede reciclarse mecánicamente en gránulos de rPET o despolimerizarse químicamente en sus monómeros iniciales. El contenido reciclado se puede utilizar en botellas nuevas, fibra de poliéster, películas y muchos otros productos.
¿El material PET es seguro para el contacto con alimentos y bebidas?
El PET es uno de los plásticos en contacto con alimentos más estudiados en el mundo. No contiene bisfenol A (BPA), es químicamente inerte y su muy baja absorción de humedad significa que no se hidroliza ni reacciona con el contenido en condiciones normales de uso. Se ha utilizado durante décadas para botellas de bebidas. Cuando utilice PET para envases de alimentos, utilice siempre resina de calidad alimentaria y siga las condiciones de procesamiento recomendadas por el fabricante, ya que un procesamiento deficiente puede afectar la calidad del artículo final.
¿Cuál es la temperatura máxima de servicio continuo del PET?
Para el PET amorfo estándar de calidad en botella, el límite superior es de alrededor de 70°C. Para el PET semicristalino reforzado con fibras de vidrio, la temperatura máxima de servicio continuo se eleva a aproximadamente 110-140°C. Las temperaturas máximas a corto plazo pueden acercarse a los 150 °C sin deformación total, dependiendo del grado exacto y la forma de la pieza.
¿Cuál es la diferencia entre PET, PBT y PPA?
El PBT (tereftalato de polibutileno) es químicamente similar al PET pero tiene mejores características de procesamiento para el moldeo por inyección. PPA (poliftalamida) es una resina de poliamida que combina una alta resistencia al calor y excelentes propiedades mecánicas, lo que la sitúa en una clase de rendimiento superior al PET para aplicaciones de ingeniería exigentes. El PPA se utiliza a menudo en aplicaciones donde las temperaturas continuas superan los 150 °C. Si necesita un material adecuado para resistencia a altas temperaturas y a la humedad a largo plazo, Rendimiento de la serie de plástico PPA en condiciones de calor y humedad es una referencia importante.
¿Cuánto cuesta el material PET?
El precio de la resina PET está estrechamente vinculado a los costos del petróleo y a las condiciones regionales de oferta y demanda. A principios de 2026, el precio de mercado del PET en botella se sitúa aproximadamente entre 0,85 y 1,10 dólares por kilogramo en la mayoría de los mercados mundiales. El PET de calidad textil suele ser un poco más barato, mientras que los grados especiales de alto IV pueden alcanzar precios más altos.
¿Cuánto tiempo lleva el material PET en uso comercial?
El PET fue patentado por primera vez en la década de 1940 por los químicos británicos John Whinfield y James Dickson. La producción comercial de fibra de PET comenzó en la década de 1950 y las primeras botellas de bebidas de PET aparecieron a finales de la década de 1970. Desde entonces se ha convertido en uno de los plásticos de mayor volumen del mundo.
¿Se puede utilizar el PET en fabricación aditiva o impresión 3D?
El PET estándar no se usa comúnmente para el modelado por deposición fundida porque tiene altas tendencias de cristalización y una ventana de procesamiento estrecha. Sin embargo, las mezclas de PET especialmente modificadas, como el PETG (PET modificado con glicol), se utilizan ampliamente en la impresión 3D. El PETG aborda los problemas de flexibilidad y capacidad de impresión al mismo tiempo que conserva muchos de los beneficios de resistencia química y de fuerza del PET base.

 Móvil:+86-15867822829
 Teléfono: +86-0574-62538663
 Fax: +86-0574-62530664
 Correo electrónico:

 Síganos
 INICIO

